全自动、半自动和手动装配工位
采用模块化设计,并完全根据您的需求量身定制
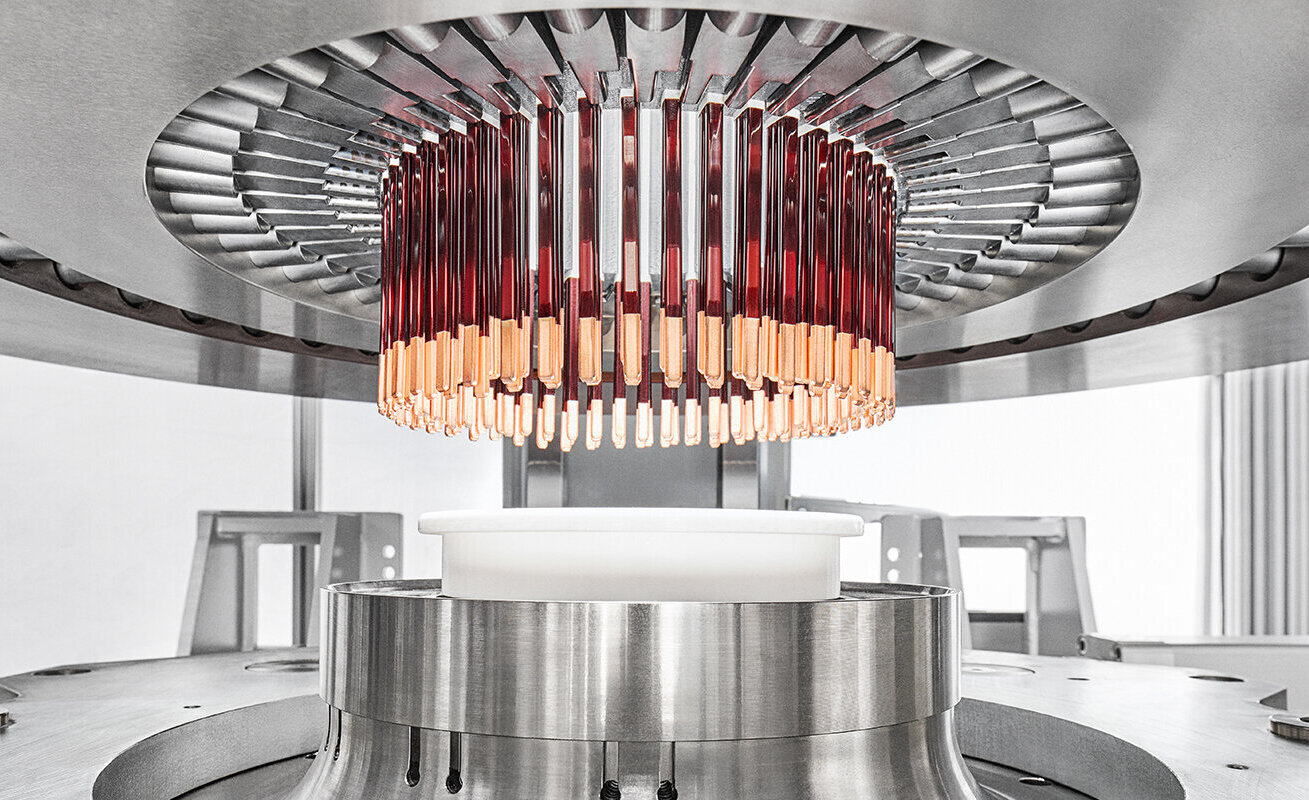
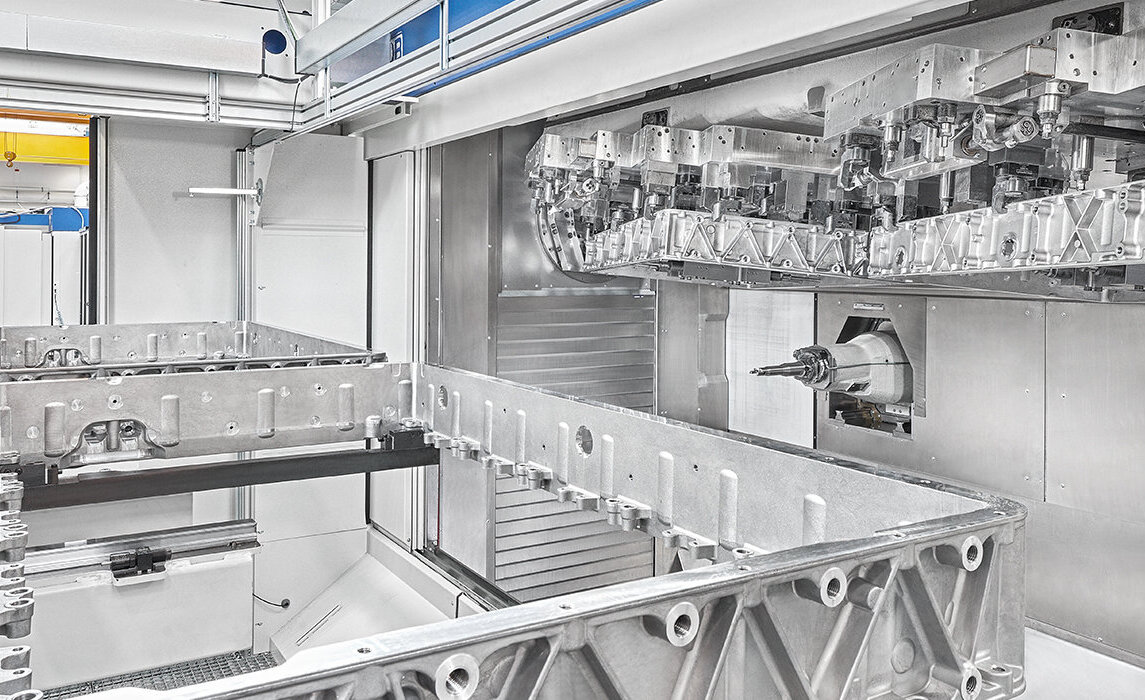
GROB 为各种装配和制造工艺开发并制造定制化的装配工位。各个工位可根据工件、工艺、节拍时间及自动化程度进行针对性设计。
这些装配站既可单独使用,也可与其他模块组合,形成复杂的装配线。
三种自动化等级,满足不同需求
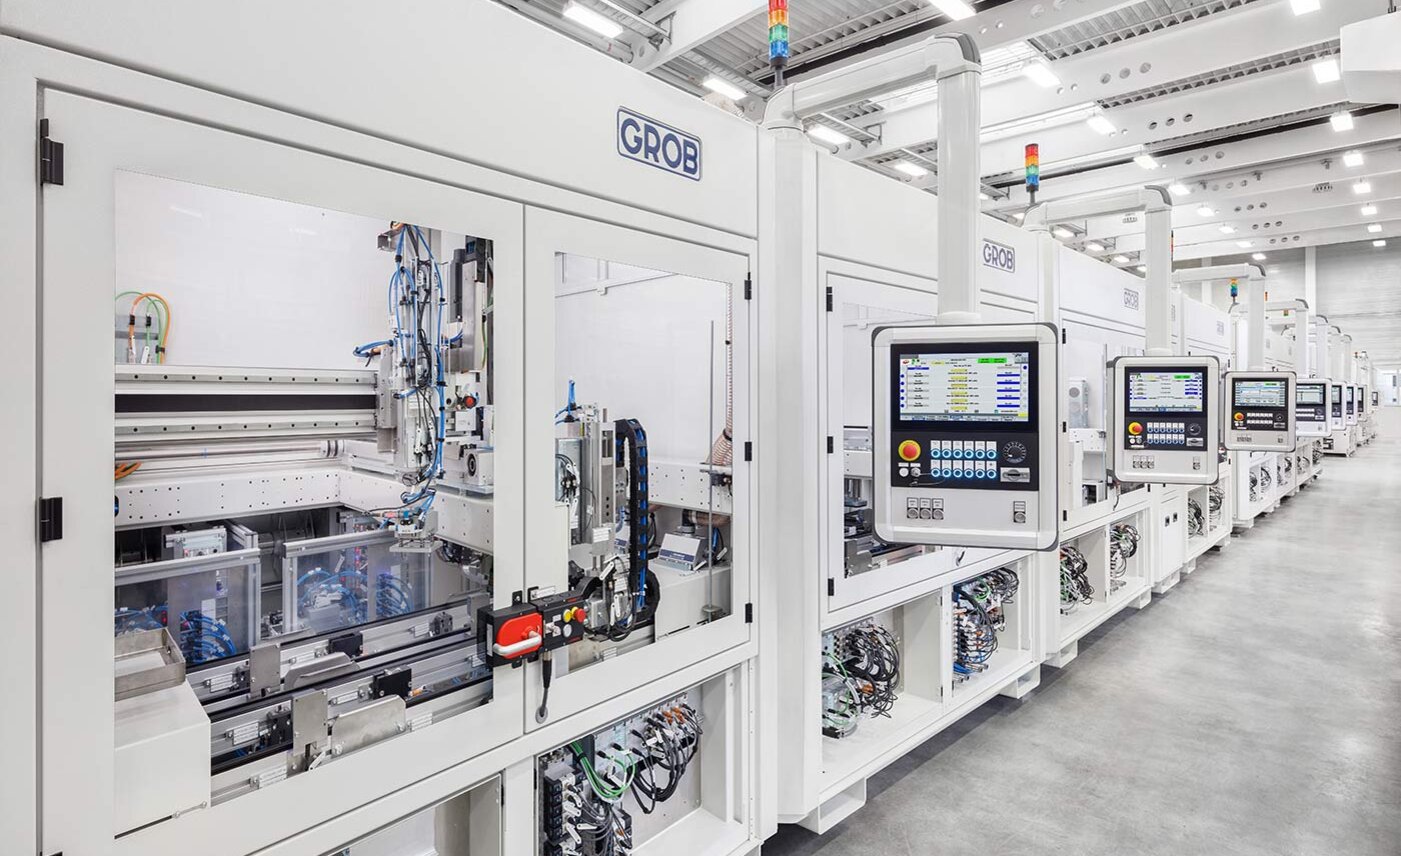
在GROB,装配工位的设计旨在使其能够集成到更高级别的生产流程中。在此过程中,工件输送、进料、定位、装配、检测及后续输送等环节均经过协调配合。
随后,多个工位可通过串联和输送系统连接成一条装配线。
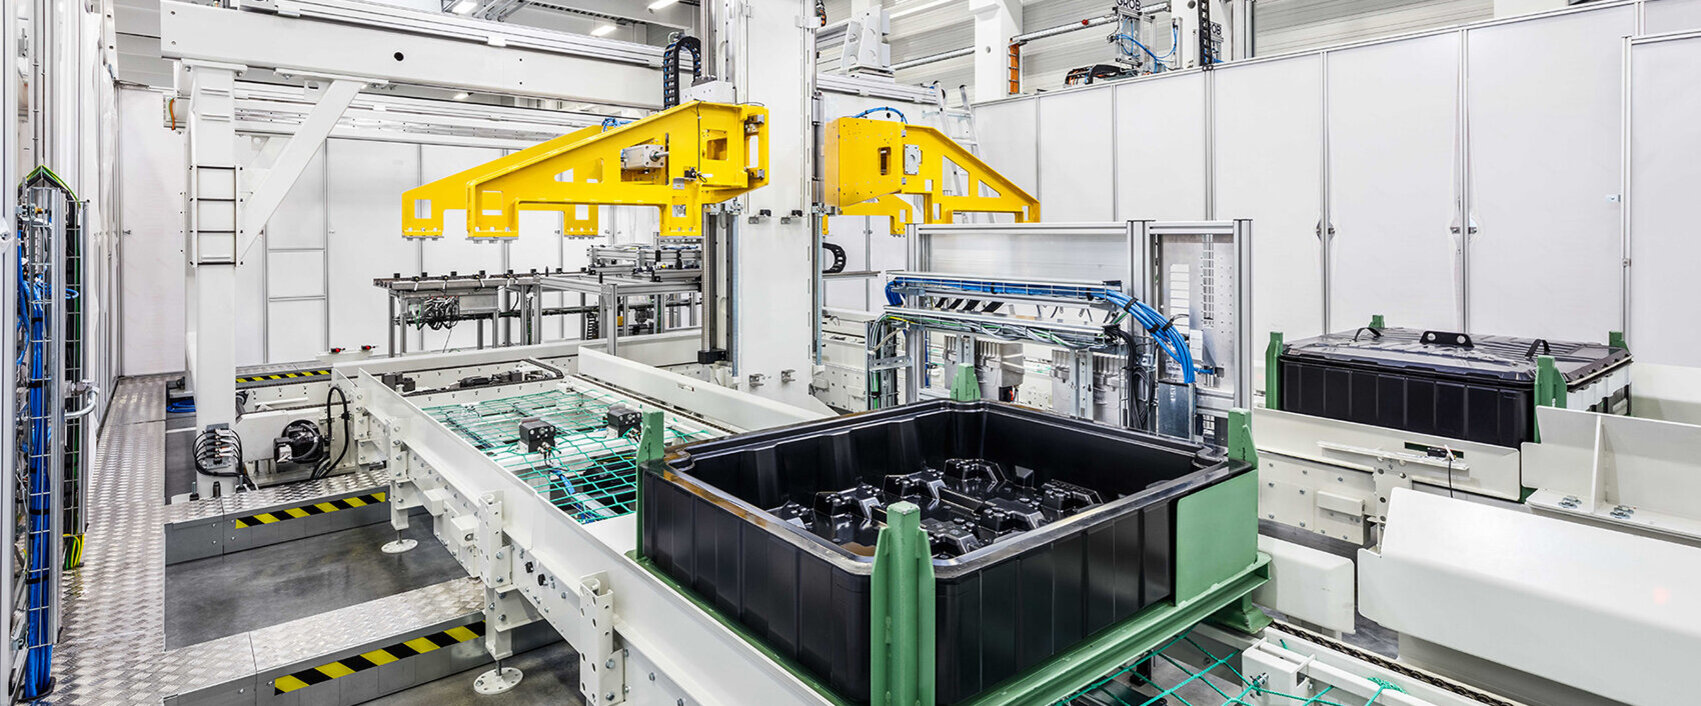
全自动工作站可自动执行预设的装配流程,特别适用于高产量和重复性装配任务。
在同一工位内,可将自动化送料、定位和装配功能相结合。由此,可将具有预设节拍时间的复杂工艺整合到连续的生产流程中。
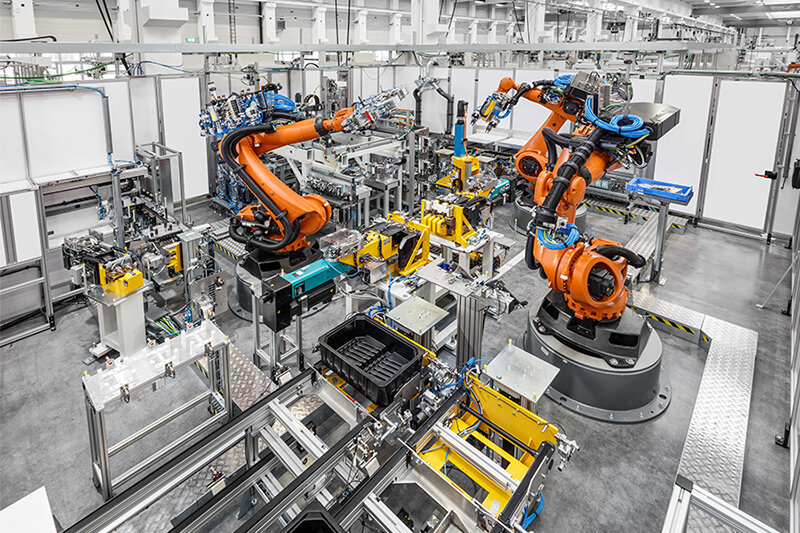
半自动工位将自动化工艺步骤与手动操作相结合。
例如,当个别工序需要人工操作,或者完全自动化在经济上并不合理时,这种解决方案就非常适用。
通过协调操作员、工作站和整个生产周期,可实现装配过程的高效节拍控制。
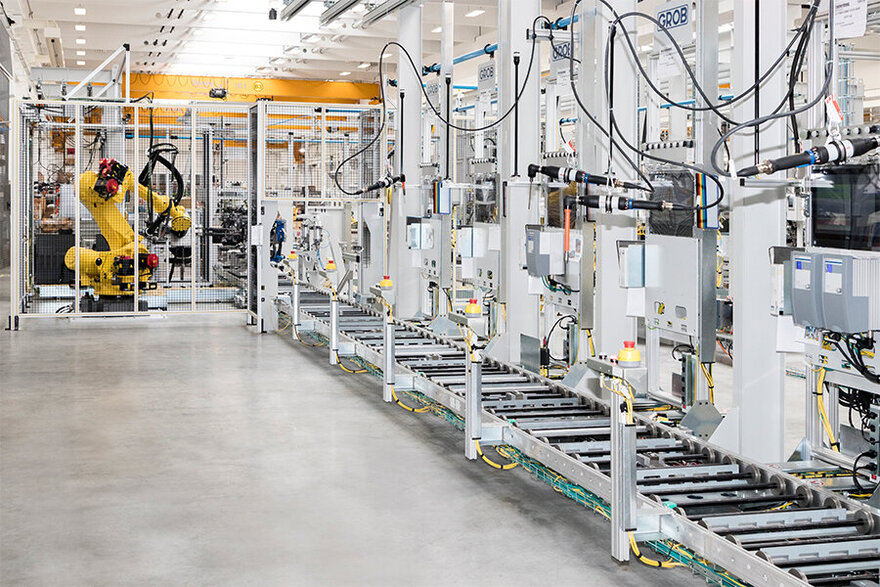
手动工作站能在装配任务不断变化的情况下提供最大的灵活性。
它们特别适用于:
- 难以自动化的工艺
- 工作内容频繁变更的情况
- 小批量或中批量生产
- 产品变体繁多
- 使用寿命较短
- 经济敏感型应用
手动工位也可以是自动化整体生产线的一部分。
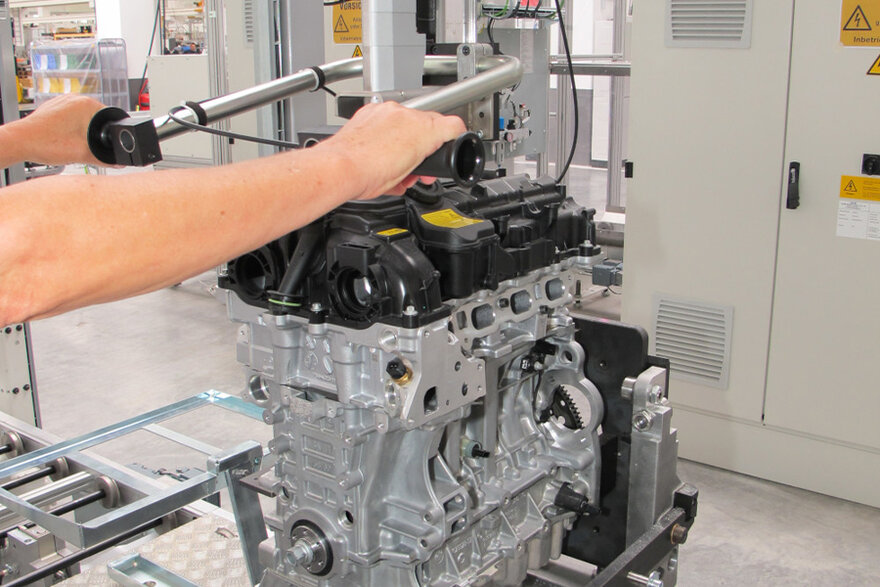
模块化结构,适用于灵活的装配方案
GROB装配工位基于一套清晰的系统架构。因此,可以将不同的模块和功能组合起来,形成与具体工艺相匹配的解决方案。
该模块化系统包括以下内容:
-
可个性化配置的装配工位
-
模块化系统构建套件
-
可灵活适应不同产品
-
根据规定的节拍时间进行设计
-
针对工件的
运输及托盘系统 -
将单个工位组合成装配线
-
与现有生产
设备的集成 -
全自动、半自动和手动型号
适用于不同应用场景的装配工位
GROB装配工位可用于各种组件和产品。
例如:
传统动力总成
内燃机
气缸盖
变速箱
车桥
机电一体化
电动化动力总成
电动机
电池模块
电池组
燃料电池堆
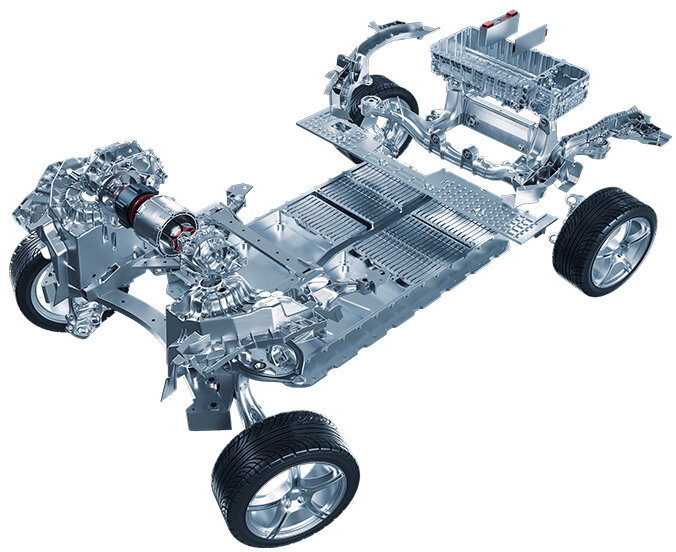
此外,GROB的装配方案还可推广应用于各行各业的其他工业领域。
常见问题解答——关于GROB装配工位的常见问题
装配工位是指用于执行特定装配或工艺步骤的技术单元。它可以采用手动、半自动或全自动方式运行。
GROB 提供手动、半自动和全自动装配站。具体选择取决于工艺流程、产量、节拍时间、产品型号以及所需的自动化程度。
是的。装配工位会根据产品、装配工艺和生产要求进行定制。例如,工件托架、送料装置、定位系统和自动化设备均可进行个性化设计。
是的。各个工位可以通过串联和输送系统组合成装配线和复杂的装配系统。
手动工位特别适用于产品种类繁多、工作内容多变、小批量生产或难以自动化的装配工艺。
是的。全自动装配工位可设计为满足高产量和既定的节拍时间。