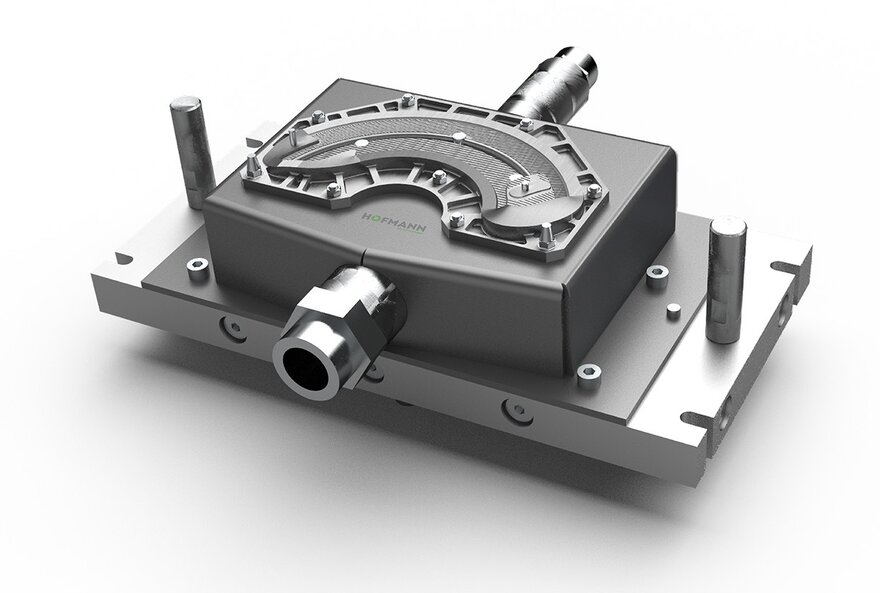
GROB-WERKE GmbH & Co. KG 与 Siegfried Hofmann GmbH 合作,彻底革新了颗粒泡沫模具的制造工艺:得益于创新的 GROB 金属打印工艺(GMP),仅需几天时间即可制造出铝制泡沫模具。
铝制零部件的无粉末增材制造工艺
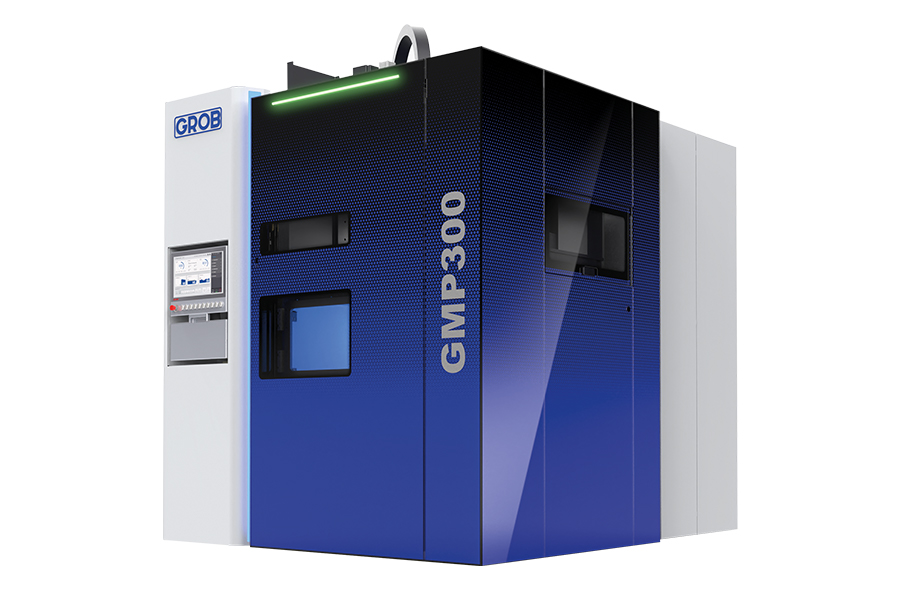
GMP300
安全、快速且经济地制造接近最终轮廓的铝制零部件
旨在实现最大的生产灵活性及工业化批量生产
GROB公司的GMP300凭借无粉制造工艺,能够安全且快速地生产出接近最终轮廓的铝制零部件。
凭借 GMP300,我们为客户提供可靠、高效且经济实惠的设备技术,同时确保最大的生产灵活性。我们将与您携手开发适合增材制造的零部件,从而充分释放您生产的全部潜力。
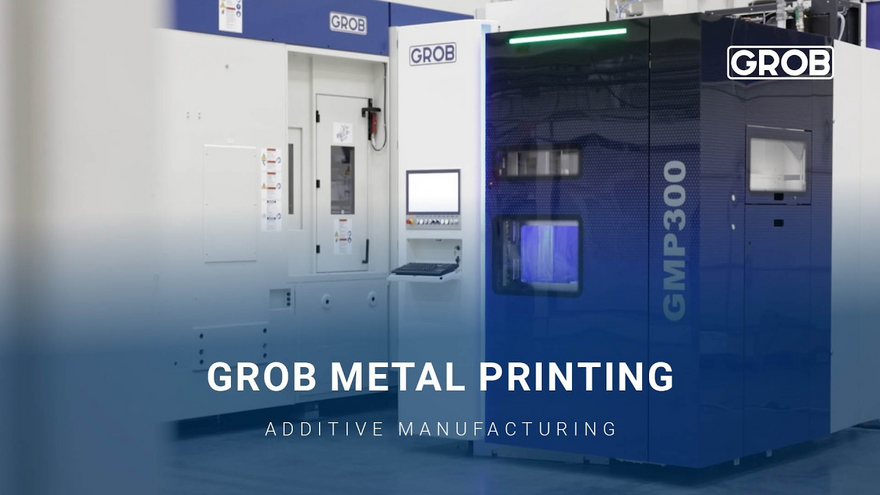
技术概览
技术概览
01
02
03
04
05
技术参数
-
最大建筑体积[mm3]300×300×300
-
定位精度[mm]0.015
-
变体 滴径最小值/最大值[mm]0.3 – 0.85
-
计算得出的最大增长率199 立方厘米/小时(250 赫兹,液滴直径为 750 微米)
-
建筑板式供暖 最大值650 °C
-
控制BECKHOFF TwinCat
-
功耗[千瓦时]4个已投入运行,最多12个
-
系统规模[mm]2,300×2,700×2,700
-
轴速(最大)[米/分钟]30
-
保护气体氮
{f:if(condition:\'center==left\', then:\'false\',else:\'true\')}'}
优势一览
-
高度灵活性
快速更换建筑板材、灵活更换材料且清洁工作量小
-
高度安全性
无需激光、无需光束源、无需粉末,也无需设备罩
-
部件几何形状
即使在完全封闭的结构中,也能实现轻质结构和冷却通道
-
高效率
构建速度快,精度高(±0.2毫米),材料利用率高
-
铝丝作为原材料
操作简便、存放方便、工艺步骤更少
-
材料性能极佳—
许多铝合金均可进行3D打印
-
较低的购置
成本无需为外设和软件支付额外费用
-
较低的零部件成本
以金属丝为原料,使用氮气代替氩气,且能耗较低
应用领域
GROB公司的GMP300在增材制造领域开辟了新的可能性,可经济且灵活地制造复杂的金属零部件。凭借高精度、工艺稳定性和材料多样性,该设备非常适合各种工业应用。
典型应用领域包括:
- 外壳部件
- 模具
- 夹爪和夹具
- 散热器和流体组件
- 导电部件
- 原型件和备件
- 夹具和紧固件
生产实例
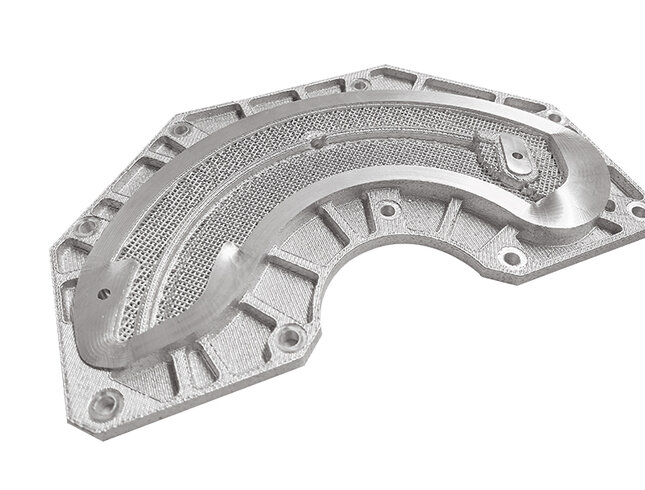
颗粒泡沫模具
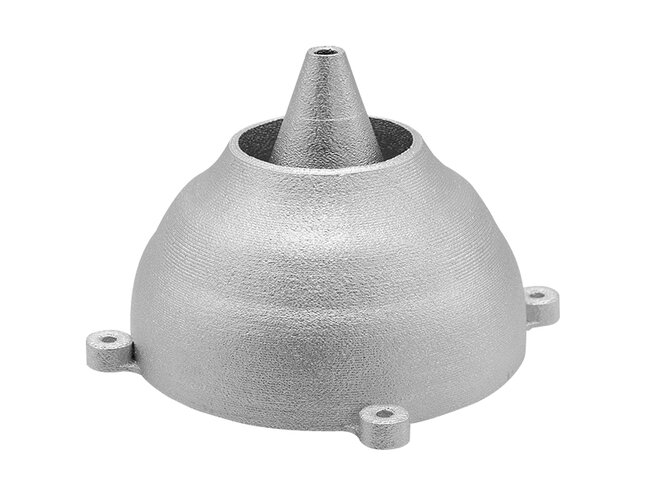
原型
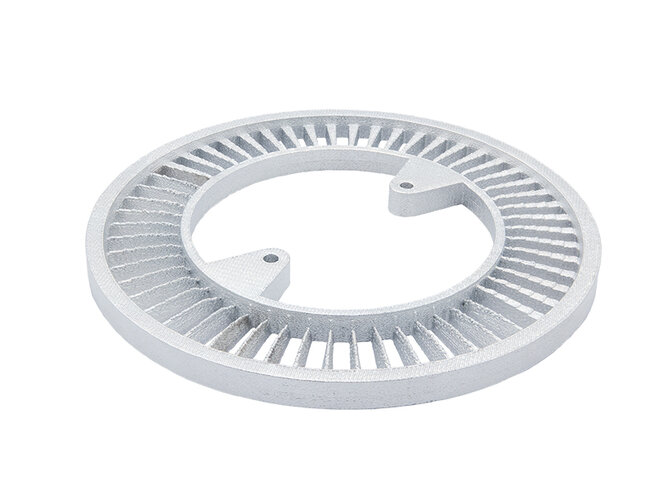
生产辅助工具
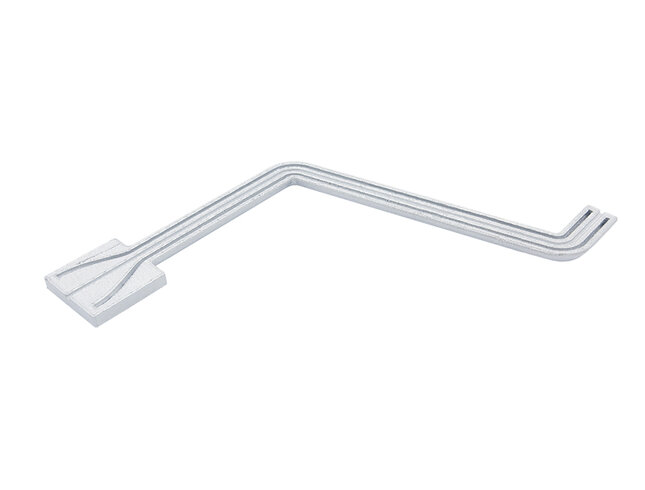
流体组件
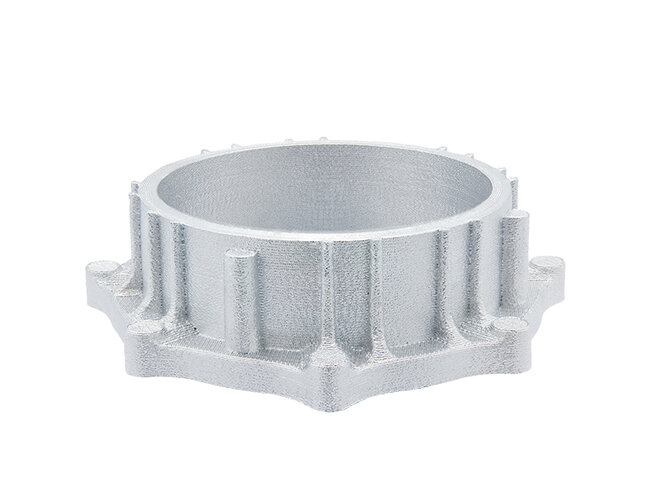
备件
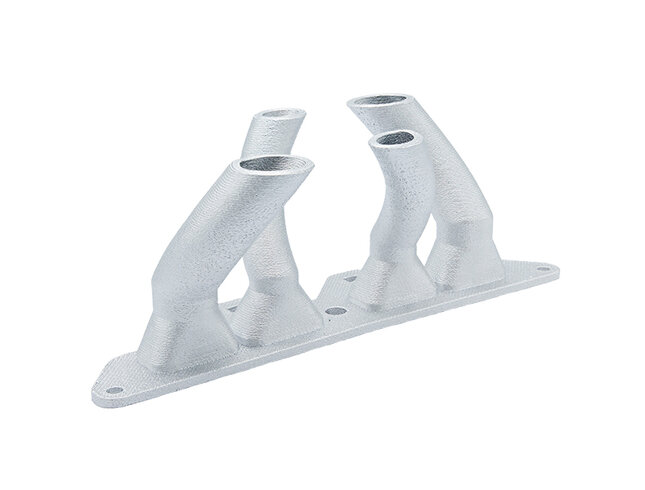
原型
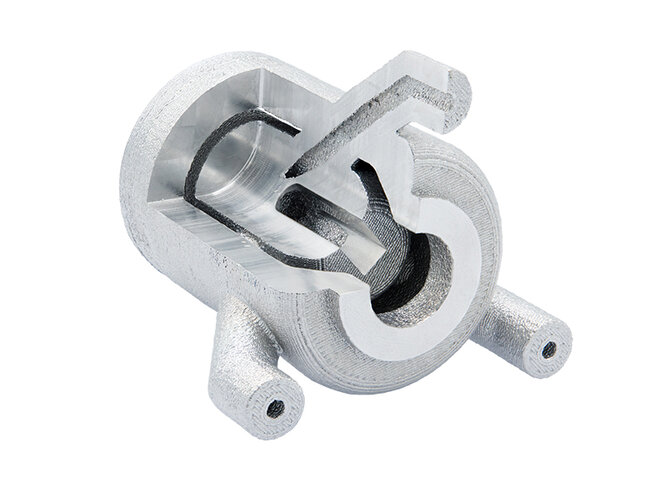
流体组件
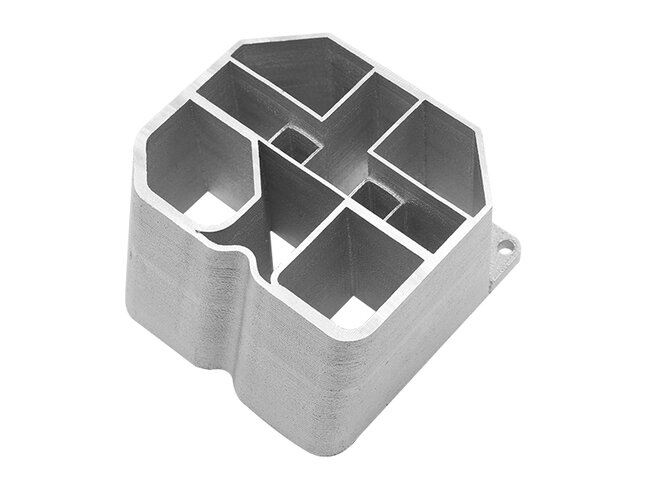
薄壁外壳部件
自动化与集成
GMP300 可无缝集成到现有的生产环境中,并在数据处理方面提供最大的灵活性。来自常用 CAD 软件解决方案的 3D 模型可轻松导入并进行后续处理。 借助 GROB 自研的切片软件(已包含在供货范围内),可高效且便捷地对工件进行预处理。由此形成从设计到制造的端到端数字化工作流程。
参考案例与实践实例
新一代颗粒发泡模具
下载
您想获取更多信息吗?
请立即下载包含所有技术参数、选配项和配置方案的完整产品手册。
常见问题解答——关于GROB公司GMP300的常见问题
LMP工艺是一种增材制造工艺,其原理是将铝丝熔化。 该工艺通过精确放置单个金属液滴,逐层构建出接近最终轮廓的部件。这一过程在惰性气氛中进行,以确保最高材料质量并防止氧化。
GMP300 可加工多种铝合金。其一个关键优势在于:即使对于其他增材制造(AM)工艺而言被视为无法加工的合金,该设备也能进行加工。
您无需进行机床和刀具的全部准备工作,也省去了耗时的数控编程。此外,GMP300 还能实现诸如内部通道等结构的设计,而这些结构通过切削加工在技术上无法实现。
不。得益于线材自动送丝功能以及无需处理粉末,该机器无需配备任何专用外围设备、抽风装置或防护罩。
由于GMP300采用熔融金属喷射(MMJ)工艺制造接近最终轮廓的部件,其表面通常比LPBF工艺略显粗糙,与铸件相当。功能表面可按常规进行后处理。
与LPBF设备不同,GMP300采用铝丝作为原料。因此,既消除了由超细粉尘引发的爆炸风险,也省去了繁琐的呼吸防护措施,并避免了安装成本高昂的粉末处理外围设备。
GMP300 即使在单件生产时也具有经济性,因为无需模具成本,且无需完全占用构建板即可实现高效打印。因此,它弥合了昂贵的原型制作与批量生产之间的差距。
加工空间尺寸为300 × 300 × 300 毫米³,且仅对部件所需的区域进行加热。 滴液大小等工艺参数可自由调节。这不仅能提升表面质量,实现±0.2毫米的精度,还能实现部件的快速生产。集成的用于监测滴液和部件高度的传感器系统,确保了整个构建过程中质量的稳定。
是的。由于GMP300基于GROB-WERKE久经考验的机械制造专业技术,因此专为工业应用而设计。 通过从专用基板上自动分离零部件,该设备无需人工锯切,即可实现高度自动化。由于设备本身不存在安全隐患,因此可安装在普通生产车间内。我们很乐意根据您的要求制定个性化的自动化方案。
GMP300 的能耗相对较低。 除运行时约需 4 kW 电力和压缩空气外,仅需氮气 5.0 作为保护气体,以及相应的铝丝(例如焊丝)作为耗材。与粉末焊接系统不同,它无需特殊的防护罩。
您可能还对以下内容感兴趣
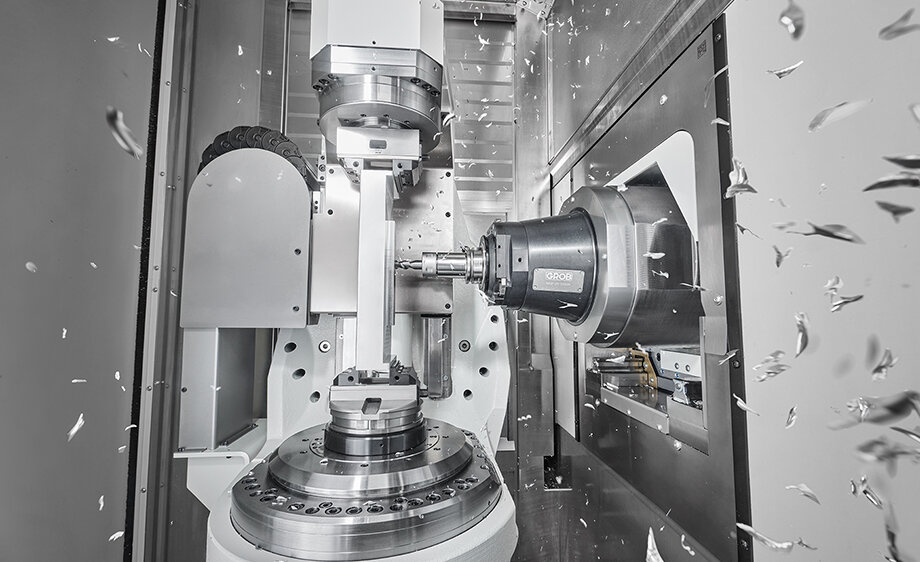
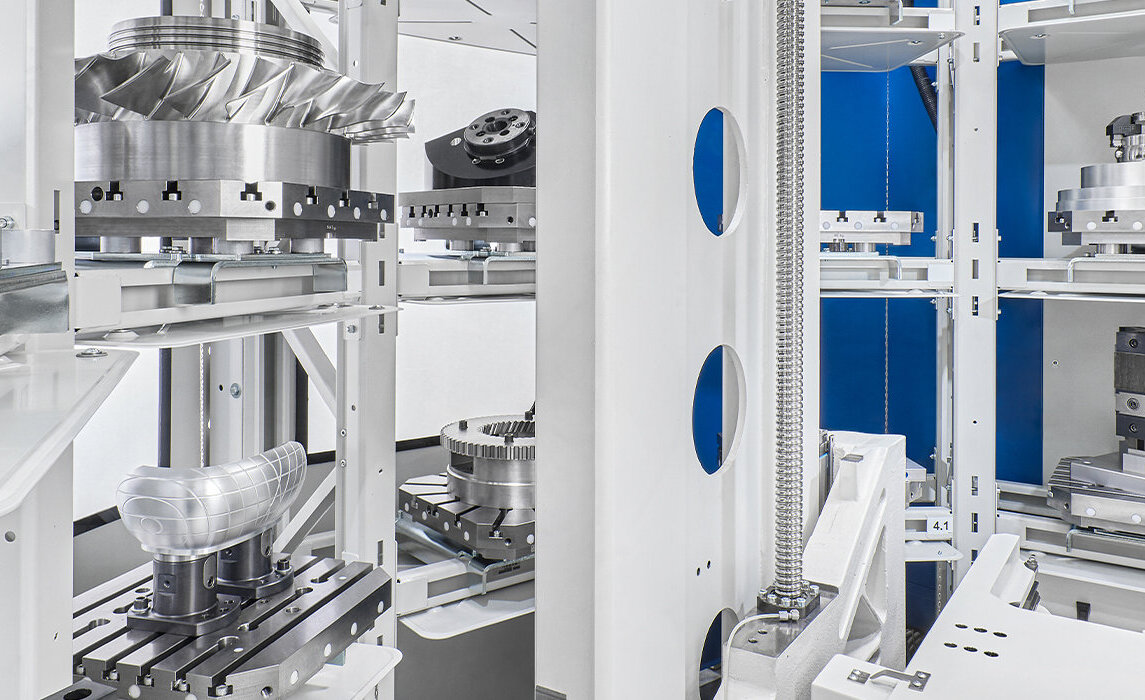
从单台设备到完全联网的生产系统
凭借模块化设计以及标准自动化与定制化组件的结合,我们打造出的解决方案既适用于单件订单,也适用于中小批量生产。 诸如与生产时间并行的换模、智能订单规划以及中央控制软件等功能,可确保最大限度地延长设备运行时间,并将停机时间降至最低。
立即探索产品
为每个行业提供合适的解决方案
为工业量身定制的生产解决方案:树立行业新标杆的精度。
从模具制造、医疗技术、汽车制造,到半导体和航空航天——我们将复杂的制造需求转化为高效的生产流程。
立即探索行业解决方案
从模具制造、医疗技术、汽车制造,到半导体和航空航天——我们将复杂的制造需求转化为高效的生产流程。
全球服务,随时为您服务
您需要现场支持吗?那就让我们来帮您吧!无论是生产支持、维修服务还是改造工程,GROB 服务团队都乐意为您提供帮助。
立即探索